en

Etäisellä kaivostyömaalla 6 tuuman vedenpoistoletku alkaa kuplia vuorauksen ja vaipan välissä ensimmäisessä huoltoviikon aikana. Pumpun paine on arvonsa sisällä, vesi on puhdasta, ja silti letku irtoaa. Perimmäinen syy piilee tuotantolaitoksessa: epävakaa liimaprosessi, hieman kostea polymeerierä tai kovettuva uunin lämpötila. Nämä ovat muuttujia, layflat letkujen valmistus valmistuslla on hallita.
Tämä opas kattaa layflat letkun tärkeimmät tuotantovaiheet,suorituskyvyn määräävät materiaalipäätökset ja laadunvalvontatestit, jotka vastaavat viallisten tuotteiden pääsyn kentälle. Tehdasinsinöörit, hankintatimit ja OEM-ostajat voivat käyttää sitä vertailukohtana arvioiden toimituskumppaneita, kuten Taizhou Jun'an Fire Technology Co., Ltd.:tä, joka on suorassa palo-, kaivos-, maatalous- ja teollisuuslaskettavien letkujen valmistaja.
Layflat-letkun valmistusprosessi yhdellä silmällä
Layflat-letkun valmistus on peräkkäinen prosessi, jossa polymeerivuoraus yhdistetään tekstiilivahvistukseen, ja seuraava vaihe rajoituksia seuraavalle.
- Yhdistäminen ja kuivaus: polymeeri, pehmitiini, stabilointiaine ja lisäaineet punnitaan kaavaan ja sekoitetaan, kuivataan sitten kosteustavoitteeseen alle 0,05 %.
- Liner-ekstruusio: seos suulakepuristetaan jatkuvaan putkeen, jolla on kontrolloitu lämpötilaprofiili, joka seinämän paksuuden ja koostumuksen.
- Vahvike: polyesteri- tai nylonlanka on kudottu tai neulottu vuorauksen ympärille; langan kireys ja kudontatiheys määrittävät letkun paineluokituksen.
- Laminointi ja tarttuvuus: Liimakerros kiinnittää vuorauksen lujitukseen kontrolloidun pinnoitteen painon, lämpö ja nippipainen alaisena.
- Kovettuminen: laminoitu letku kulkee kovettumisvyöhykkeen läpi, joka silloittaa polymeerin ja stabiloi sidoksen.
- tarkastus: letku leikataan sopivan pituiseksi, varustetaan liittimillä, painetaan tiedot ja verrataan lopuksi QC-portteihin.
Materiaalin valinta: Ensimmäinen laatuportti
Neljä vuorausperhettä hallitsee layflat-letkujen tuotantoa: PVC, TPU, EPDM ja luonnonkumi. Vuorauksen materiaali määrää käyttöpainen, kemikaalien kestävyyden, lämpötila-alueen ja hankauskestävyyden, joten valinnan on vastattava aiottua käyttötarkoitusta pelkän ostohinnan käyttöön.
PVC on oletuskastelu ja yleinen vedenpoisto, koska se tasapainottaa kustannuksia, jäykkyyttä ja kemikaalien kestävyyttä. TPU: taan kaivos- ja hiomasiirtoon, EPDM:ää kuumalle vedelle ja otsonille altistumiseen ja luonnonkumia laajan palo- ja teollisuushuoltoon. Katso tarkempi koon ja suorituskyvyn vertailu PVC layflat letkun valintaopas .
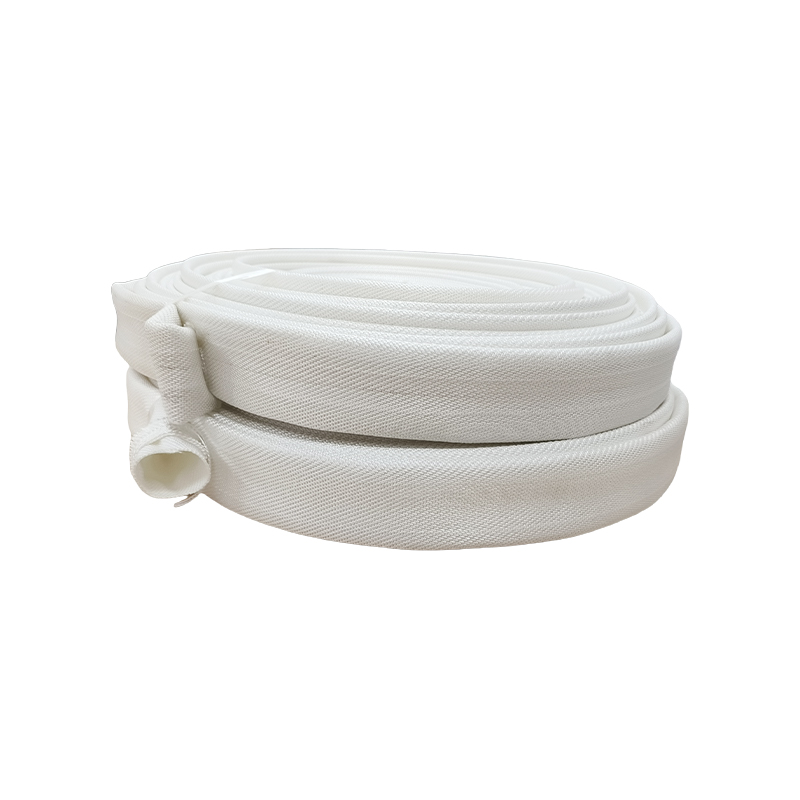
 PVC-vuorattu Canvas Layflat letku palo- ja maatalousveden toimitukseen Tämä kevyt mutta vahva letku yhdistää polyesterivaipan sileällä PVC-vuorella, mikä vähentää kitkahäviötä ja mahdollistaa kompaktin säilytyksen. Se sopii palosuojaukseen ja kasteluun, ja lähellä on merkitty Storz-kytkentävaihtoehdot. Näytä tuote →
| Omaisuus | PVC | TPU | EPDM | Luonnonkumi |
| Tyypillinen työpaine | 4-10 bar | 6-16 bar | 5-15 bar | 4-10 bar |
| Lämpötila-arvo | -5 - 60 °C | -40 - 80 °C | -40 - 120 °C | -20 - 70 °C |
| Kulutuskestävyys | Kohtalainen | Korkea | Kohtalainen-korkea | Korkea |
| Tyypillinen sovellus | Kastelu, vedenpoisto | Kaivostoiminta, öljykenttä | Kuuma vesi, kemikaali | Tulipalo, maatalous |
Ydintuotantovaiheet ja prosessien hallinta
Suulakepuristus, vahvistettava ja laminointi ovat kolme tuotantovaihetta, ennen kuin käytät layflat-letkun kautta, jolloin tarvitaan erityistä parametrien seurantaa.
Ekstruusio ja yhdistäminen
Polymeerierän kosteus on pääasiallinen rakkuloiden aiheuttaja. Tavoitteena on 0,05 erityistä tai osaa kosteutta, TPU- ja nailonpohjaisille yhdisteille. Tynnyrin lämpötila, ruuvin nopeus ja muotin keskitys tarkistetaan jokaisen työvuoron alussa, ja seinämän paksuus tarkistetaan linjassa olevalla lasermittarilla.
Vahvike ja kudonta
Tekstiilivahvike kantaa suurimman osan sisäisestä painekuormasta. Langan kireyden on tasainen kaikissa päissä; yli 10 prosentin vaihtelu luo heikkoja vyöhykkeitä, jotka alentavat murtumispainetta. Kudontaheyttä hyväksyan yksikkönä tuumaa kohti, ja mikä mikä poikkeama määrityksen jatkuvan kutomakoneen.
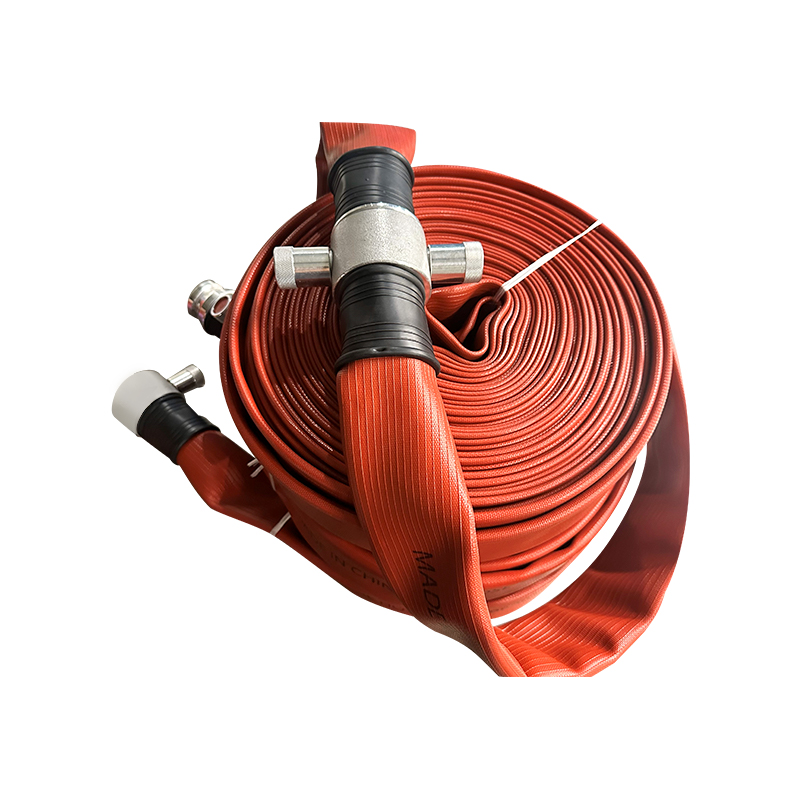
 EPDM-vuorattu kuitukankainen litteä letku palontorjuntaan ja teollisuuskäyttöön Tässä letkussa on lämpöstabiilisuutta ja otsoninkestävyyttä parantava EPDM-sisustus, ja se pysyy joustavana äärimmäisissä lämpötiloissa, kun taas kudottu polyesterivaippa kestää painetta ja hankausta, mikä tekee siitä sopivan vaativiin palo- ja teollisuussovelluksiin. Näytä tuote →
Laminointi ja kovetus
Liima kerroksen paino on ensinisesti 30–50 grammaa neliömetriä kohden teollisessa layflat-letkussa. Liian alhainen ja kuoriutumislujuus laskee; liian korkea, ja liimaa vuotaa vaipan läpi. Nippipainetta ja uunin lämpötilaa tallennetaan paineessa, ja kovettumisprofiili validoidaan näytteen murtumistestillä jokaisen tuotantoajon lopussa. Lämmölle ja kemiallisille altistuksille EPDM-vuorattu rakenne on samaa laminointisekvenssiä EPDM-kemialle ominaisen vulkanoituvan kovettumisprofiilin kanssa.
Laadunvalvonnan testausvaatimukset
Asetettu letku ei ole valmis lähetettäväksi, ennen kuin se on tyhjentänyt hydrostaattisen paineen, adheesion, mittojen ja visuaalisen tarkastuksen portit.
Tavallinen tuotannon laadunvalvontaohjelma sisältää tämän testit:
- Hydrostaattinen kestävyystesti: 1,5 kertaa nimelliskäyttöpaine, pidetty 5 minuuttia, ilman vuotoa tai näkyvää muodonmuutosta.
- Murtumispainekoe: vähintään 3 kertaa käyttöpaine; pienempi suhde vaikuttava raudoituksen tai laminoinnin teellista heikkoutta.
- Irrota tartuntatesti: vahvikkeesta vedetään vuorauskaistale; pienin hyväksytty arvo on 2 N/mm teollisuusletkulle.
- Mittamittaus: sisähalkaisijan toleranssi /-2 prosenttia ja seinämän paksuuden toleranssi /-10 prosenttia.
- Silmämääräinen ja mutkatarkastus: ei rakkuloita, reikiä tai epätasaista kudosta, ja letkun on palattava tasaiseen muotoon toistuvan taittamisen jälkeen.
Yleiset tuotantovirheet ja niiden seulonta
Suurin osa layflat-letkun kenttävioista alkaen jostakin neljästä tuotantovirheestä: delaminaatio, rakkuloituminen, epäselvä seinämän paksuus tai kudoksen arvostymä. Jokaisella on tietty perimmäinen syy ja vastaava säätö tehtaalla.
| Vika | Perimmäinen syy | Havaitsemismenetelmä | Ennaltaehkäisy |
| Delaminaatio | Alhainen liima paino, kosteus | Kuorimistesti, murtotesti | Liiman painon tarkistus, kuivaus |
| Rakkulien muodostuminen | Kosteutta polymeerissä, loukkuun jäänyt ilma | Visuaalinen, hydrostaattinen testi | Materiaalin kuivaus, kaasunpoisto |
| Epätasainen seinämän paksuus | Suulakkeen suuntausvirhe, lämpötilapoikkeama | Lasermittari, mikrometri | Meistin kalibrointi joka vuorossa |
| Kudonta arvostymä | Langan kireysvaihtelu, kangaspuun kuluminen | Visuaalinen, pursketesti | Jännitysten valvontakutomakoneessa |
Mitä ostajien tulee ennen tilauksen toimitus
Ostajien tulee kuin testiasiakirjat, tuotantostandardit ja räätälöintimahdollisuudet ennen sitoutumista toimituskumppaniin, koska viallisen letkun hinta on paljon korkeampi kuin alhaisen tarjouksen säästö.
- Pyydä erätestitodistukset, jotka kattavat hydrostaattisen paineen, murtumispainen ja kuoriutumislujuuden sille tuotelaadulle, jonka aiot tilata.
- Vahvista, mikä standardin ohjaaa tuotantoa: EN 14540, NFPA 1962 tai dokumentoitu sisäinen spesifikaatio, jossa on määritettävä hyväksymiskriteerit.
- Varmista, että toimittaja käyttää omia suulakepuristus- ja kudontalinjojaan sen tarkoittaa, että se myy maahantuotuja rullia omalla etiketillä.
- Vaadi ennen toimitusta näytetestausta ja riippumatonta laboratoriotarkastusta kriittisissä tai korkeapaineisissa sovelluksissa.
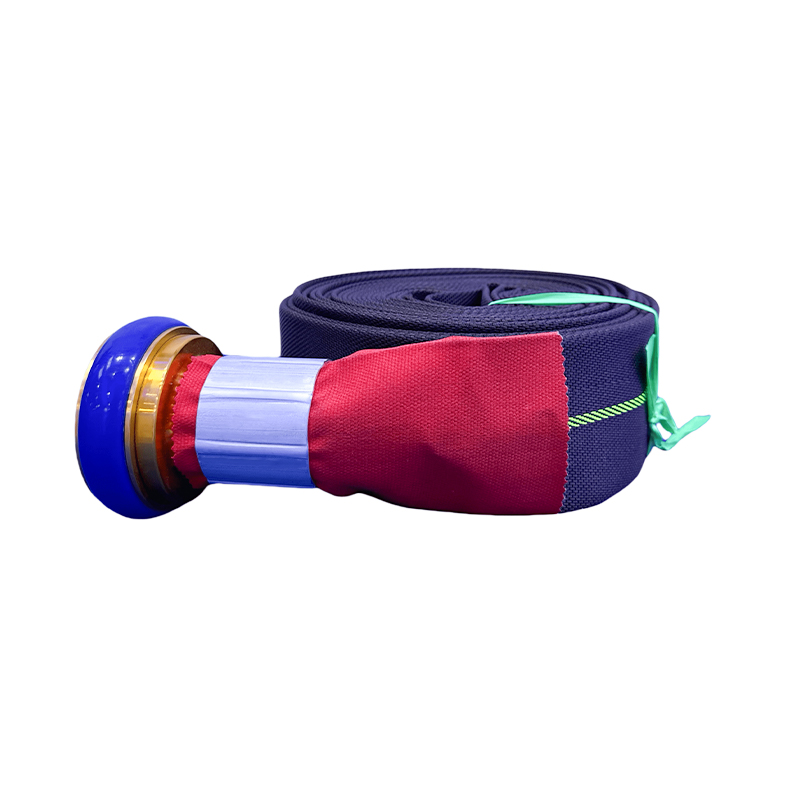
 Kestävä TPU Layflat -letku kastelu- ja kulutussovelluksiin Tämä letku käytä läpikudottua TPU-ekstruusiota vahvan taitavan ja taittumista kestävän rakenteen aikaansaamiseksi. Se kestää UV-säteilyä, öljyä ja hankausta, mikä tekee siitä ihanteellisen kasteluun, rakentamiseen ja vaativaan veden siirtoon, missä PVC tai kumi epäonnistua. Näytä tuote →
Suora valmistaja, jolla on oma tuotanto ja kansainvälinen kauppaosasto, voi tämän dokumentaation toimitus. Taizhou Jun'an Fire Technology Co., Ltd., joka sijaitsee Jiangsun maakunnassa lähellä Shanghaita, valmistaa PVC:tä, TPU:ta, EPDM:ää ja luonnonkumilla vuorattua layflat-letkua omassa tehtaassaan ja tukee OEM- ja ODM-räätälöintiä. Selaa koko tuotevalikoimaa yrityksen verkkosivuilla .
Usein kysytyt kysymykset
Mikä on yleisin vikatila layflat letkussa?
Laminoituminen vuorauksen ja raudoituksen välillä on yleisin vikatila. Se korkeatasoinen riittävästä tarttumisesta laminoinnin aikana, polymeerin liiallisesta kosteudesta tai väärästä liimalaadusta, ja se näyttää rakalta tai kerroksen erottumisesta paineen alaisena.
Mitä painetestejä layflat-letkun valmistajan tulee tekemään?
Hydrostaattinen kestävyystesti 1,5-kertaisella nimelliskäyttöpaineella ja murtumistesti vähintään 3-kertaisella käyttöpaineella. on dokumentoitava tuotantoerää kohti ja asetettava ostajan saataville asiakkaille.
Miten vuorauksen ja raudoituksen välistä tarttuvuus varmistetaan?
Vakiomenetelmä on 180 asteen kuorintakoe letkun katkaistulle nauhalle. Tyypillisesti teollisuuden lay-flat-letkulle vaaditaan vähintään 2 N/mm kuoriutumislujuus. Tämän arvon alapuolella delaminaatio on syklisen paineen tai toistuvan taipumisen alaisena.
Voidaanko layflat-letkuja valmistaa mukautetuilla liittimillä ja pituuksilla?
Kyllä. Tuotteiden valmistajat määrättävät vuorauksen paksuutta, raudoituksen tiheyttä ja pit sekä sovittaatimet alueellisten standardien mukaan, mukaan lukien suoraan Storz-, Camlock-, amerikkalaiset ja hetkelliset tyypit. OEM- ja ODM-tuotanto Taizhou Jun'an Fire Technology Co., Ltd:ssä:n vakiopalvelu