en

Kaksi litteää letkua voivat näyttää samalta varaston hyllyssä ja toimia täysin eri tavalla työmaalla. Yksi rullaa tasaisesti, pitää tasaisen 8 baarin paineen ja kestää vuosien kausikäytön maatilalla. Toinen muodostaa rakkulan liittimen lähelle, halkeaa taiteviivaa pitkin tai epäonnistuu painekokeessa kuukausien kuluessa. Erona on harvoin itse PVC-hartsi. Se on valmistusprosessi: kuinka seos valmistetaan, kuinka lujite levitetään ja miten kerrokset liitetään yhteen. Tässä artikkelissa kerrotaan PVC:n litteiden letkuputkien valmistusprosessista vaihe vaiheelta ja tuodaan esiin vaiheet, jotka ratkaisevat todellisen suorituskyvyn.
Mistä litteä PVC-letkuputki on valmistettu
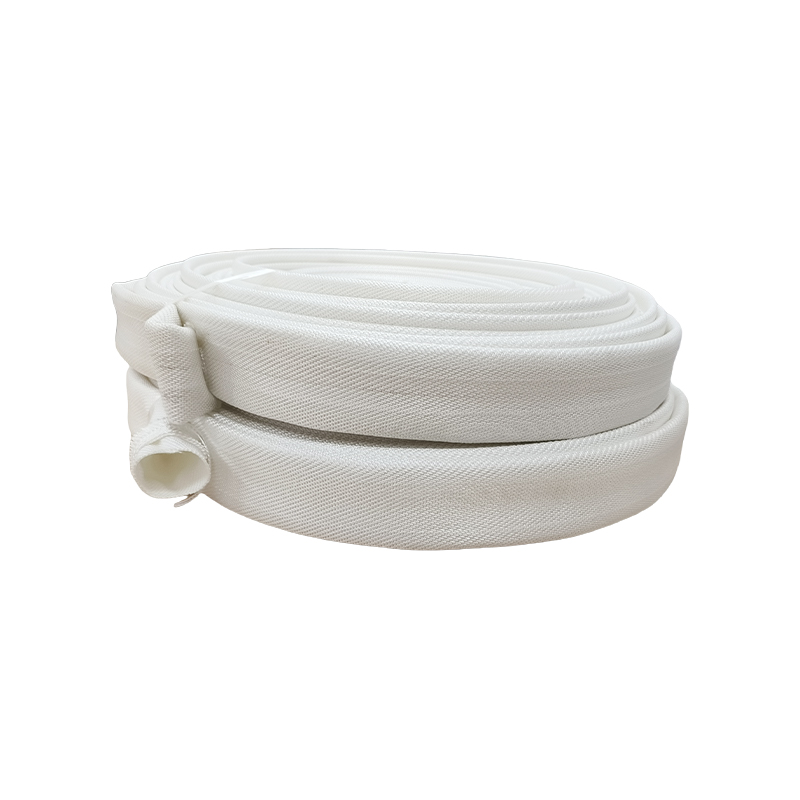
Ennen kuin tarkastellaan prosessia, se auttaa ymmärtämään rakennetta. Tasainen PVC-letkuputki ei ole yksi suulakepuristettu putki. Se on yhdistelmärakenne, jossa on kolme toiminnallista kerrosta:
| Kerros | Materiaali | Toiminto |
|---|---|---|
| Sisäputki | PVC-yhdiste | Kuljettaa nestettä, tarjoaa tasaisen reiän ja kemikaalinkestävyyden |
| Vahvistus | Erittäin luja polyesterilanka | Kestää painekuorman ja rajoittaa laajenemista |
| Ulkokuori | PVC-yhdiste | Suojaa vahvistusta hankaukselta, UV-säteilyltä ja säältä |
Vahvistuskerros erottaa litteän letkun tavallisesta PVC-putkesta. Paineen alaisena polyesterilanka kantaa vanteen jännityksen ja estää letkun ilmaantumasta. Kun letku on tyhjä, siinä ei ole jäykkää spiraalilankaa, joten se painuu litteäksi ja voidaan rullata, taittaa ja varastoida tehokkaasti. Valmistusprosessin on luotava jatkuva, luotettava sidos näiden kerrosten välille; jos jokin kerros rikkoutuu, koko letku rikkoutuu.
Kuinka litteitä PVC-letkuputkia valmistetaan
Tuotantolinja käy jatkuvasti: yhdestä päästä menee sisään sekoitettu raaka-aine ja toisesta päästään valmis letku. Jokainen käsittelyvaihe ohjaa tiettyä lopputuotteen ominaisuuksia.
Raaka-aineiden valmistus ja sekoitus
PVC-hartsi saapuu kuivana jauheena. Sitä ei voi puristaa joustavaksi letkuksi yksinään, joten valmistaja sekoittaa siihen pehmittimiä, lämpöstabilointiaineita, voiteluaineita, UV-stabilisaattoreita ja pigmenttejä. Seosta sekoitetaan nopeassa sekoittimessa, kunnes se saavuttaa määritellyn lämpötilan, minkä jälkeen se jäähdytetään kuivaksi seokseksi, joka syötetään ekstruuderiin.
Yhdistelmäformulaatio ei ole vain resepti; se on joukko kompromisseja. Lisää pehmitintä parantaa joustavuutta alhaisissa lämpötiloissa, mutta vähentää vastustuskykyä kuumalle vedelle. Stabilisaattorijärjestelmä vaikuttaa pitkäaikaiseen lämpövanhenemiseen ja värin pysyvyyteen. Laiha, kustannusoptimoitu seos voi alentaa myyntihintaa, mutta letku kovettuu auringonvalossa, vanhenee nopeammin ja haurastuu kylmällä säällä. Ostajien, jotka aikovat käyttää letkua ulkona tai kylmässä ilmastossa, tulee kysyä, sisältääkö seos riittävän UV- ja matalan lämpötilan stabiloinnin.
Sisäputken suulakepuristus
Kuiva seos sulatetaan yksiruuvipuristimessa ja pakotetaan rengasmaisen suuttimen läpi sisäputken muodostamiseksi. Ekstruusiolämpötila on tyypillisesti välillä 160 - 180 °C formulaatiosta riippuen. Seinämän paksuutta säätelevät suutinväli, ruuvin nopeus ja linjan nopeus.
Kaksi vikaa ovat tässä vaiheessa tärkeimpiä: neulanreiät ja epätasainen seinämän paksuus. Neulanreikä ei välttämättä vuoda heti, mutta se luo heikon kohdan, joka voi räjähtää paineen alaisena. Epätasainen seinämän paksuus muodostaa ohuita vyöhykkeitä, jotka väsyvät nopeammin kuin muu letku. Valvottu tuotantolinja tarkkailee seinämän paksuutta jatkuvasti ja hylkää toleranssin ulkopuolella olevan materiaalin ennen kuin siitä tulee lopputuote.
Vahvikekudonta
Sitten sisäputki kulkee pyöreän neule- tai kutomakoneen läpi, joka käärii sen ympärille lujaa polyesterilankaa. Lankojen lukumäärä, kireys ja ompeleen tai kudoksen tiheys määräävät valmiin letkun halkeamispaineen ja joustavuuden. Tämä on prosessin tärkein rakenteellinen vaihe.
Epätasainen langan kireys luo heikkoja kohtia, joissa vahvike kantaa vähemmän kuormaa. Letku voi läpäistä silmämääräisen tarkastuksen ja epäonnistua silti aikaisin, jos lanka on vedetty epäjohdonmukaisesti. Tästä syystä kudontavaihe vaatii saman tason hallintaa kuin itse ekstruusio.
Ulkokannen suulakepuristus
Toinen ekstruuderi levittää ulomman PVC-kerroksen vahvistetun sisäputken päälle. Ulompi sula pakotetaan lankaverkon rakojen läpi ja sulautuu sisäkerroksen kanssa kapseloimalla raudoituksen yhdeksi komposiittiseinämäksi.
Kerrosten tarttuvuus päätetään tällä asemalla. Jos ulkoseos on liian kylmää tai sen koostumus ei ole yhteensopiva sisäkerroksen kanssa, kansi irtoaa raudoituksesta taipuessa tai paineessa. Delaminaatio on yksi yleisimmistä kenttävioista edullisissa PVC-litteissä letkuissa, ja se on tyypillisesti ulkokannen kiinnityksen yhteydessä sisäänrakennettu vika.
Jäähdytys, tulostus ja leikkaus
Kun ulkokansi on kiinnitetty, jatkuva letku kulkee vesihauteiden läpi, jotka jäähdyttävät sitä ja lukitsevat lopulliset mitat. Merkintä tehdään mustesuihku- tai tulostusteloilla, jotka yleensä osoittavat nimellishalkaisijan, käyttöpaineen, testipaineen, standardin ja valmistuspäivämäärän. Automaattiset leikkaus- ja kelausjärjestelmät leikkaavat sitten letkun vakiopituuksiin, tyypillisesti 20, 50 tai 100 metriin, ja pakkaavat sen kuljetusta varten.
Merkintälaadulla on enemmän merkitystä kuin miltä se näyttää. Se on ostajan pikaopas paikan päällä siitä, onko letku mitoitettu aiotulle paineelle. Selkeitä, kestäviä ja tarkkoja merkintöjä käyttävä valmistaja säilyttää myös todennäköisemmin jäljitettävyyden koko prosessin ajan.
Kytkin ja päätyasennus
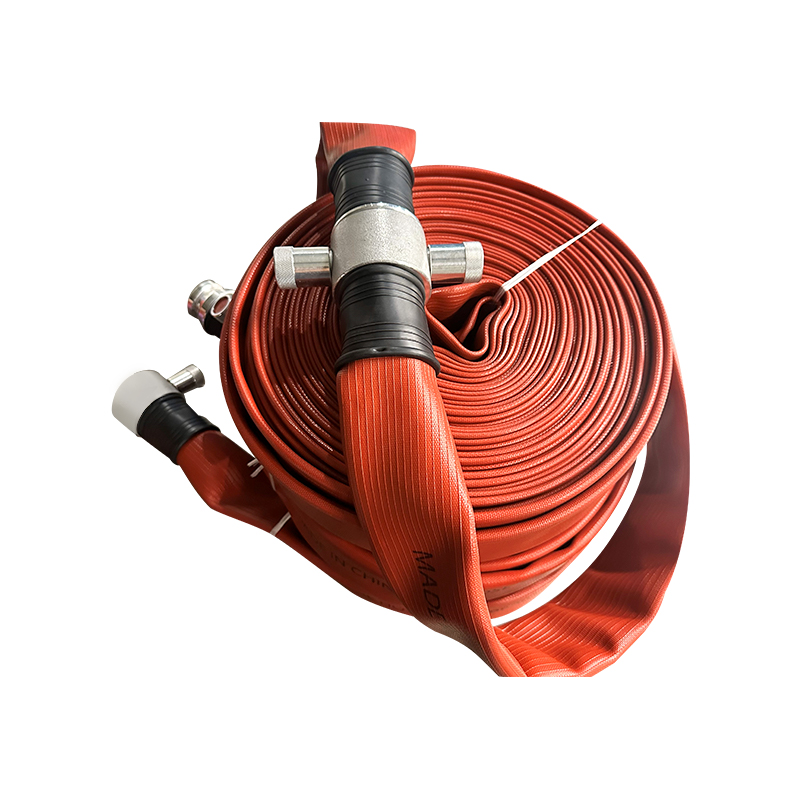
Monet litteät PVC-letkuputket toimitetaan liittimillä, ja tällä asemalla suuri osa kenttävioista syntyy. Letku työnnetään kytkimen peräkappaleen päälle ja kaulus puristetaan, taivutetaan tai puristetaan paikalleen. Jos puristushalkaisija on liian pieni, vahvike leikataan; jos se on liian suuri, kytkin vetäytyy paineen alaisena.
Prosessin on sovitettava liitos letkun rakenteeseen. Storz-kytkimet ovat yleisiä palo- ja teollisuusvedensiirrossa, kun taas camlock- ja kierretyypit esiintyvät maatalous- ja rakennustöissä. Kaivoshuollossa, jossa letku liitetään ja irrotetaan toistuvasti paikan päällä, sovitusspesifikaatio on vieläkin kriittisempi; siksi meidän kaivosluokan litteät letkut Storz-liittimillä Ne on rakennettu yhteensopivalla puristusspesifikaatiolla ja testattu kokonaisina kokoonpanoina.
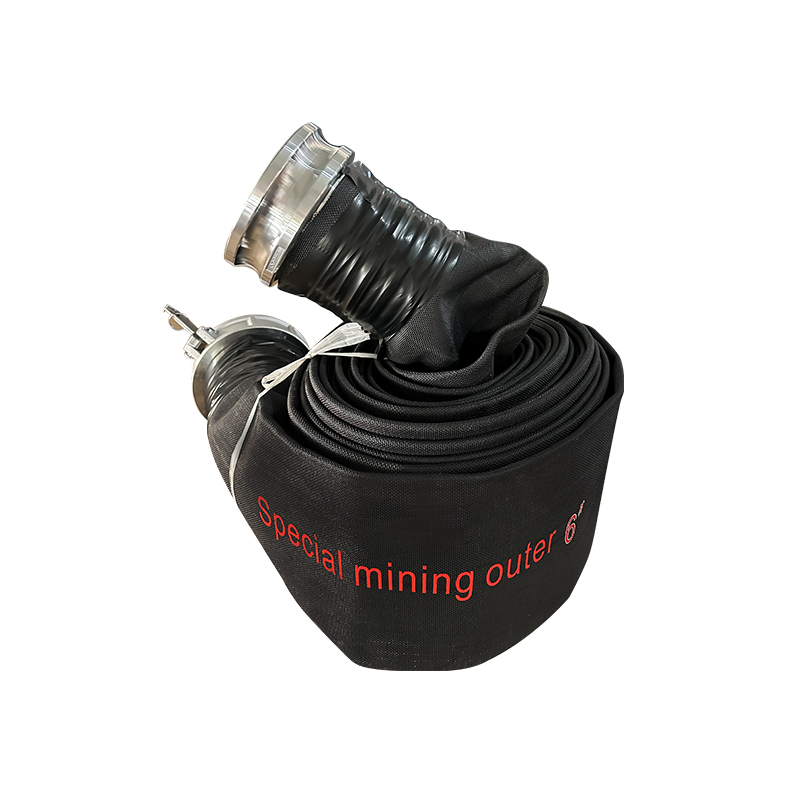 Tukkumyynti 6 tuuman kulutusta kestävä litteä letku Storz-liittimellä kaivosluokkaan Taizhou Jun an Fire Technology Co., Ltd on tukkumyynti 6 tuuman kulutusta kestävää litteää letkua Storz-liittimellä kaivosluokan ulkoiseen viemäriin... Näytä tuote →
Laadunvalvonta ja testaus
Valmiit litteät PVC-letkuputket eivät saa lähteä tehtaalta tarkastamatta. Prosessin aikana tehtävät tarkastukset kattavat seinämän paksuuden, halkaisijan ja ulkonäön, kun taas lopputestit simuloivat olosuhteita, jotka aiheuttavat kenttävirheitä. Alla olevassa taulukossa on lueteltu testit, jotka pätevä valmistaja suorittaa tuotantoerille.
| Testaa | Mitä se vahvistaa | Tyypillinen odotus |
|---|---|---|
| Mittatarkastus | Sisähalkaisija, seinämän paksuus, tasainen leveys | Arvot ilmoitetun toleranssin sisällä |
| Hydrostaattinen kestävyystesti | Vuototiiviys paineen alla | Pidetään 1,5x käyttöpaineessa ilman vuotoa |
| Räjähdyspainekoe | Maksimipaine ennen vikaa | Räjähtää noin 3-4x nimelliskäyttöpaineella |
| Tarttuvuustesti | Liiman lujuus kerrosten välillä | Ei irtoamista määritetyllä kuorintavoimalla |
| Visuaalinen ja UV-tarkastus | Pinnan laatu, värin tasaisuus, UV-kestävyys | Ei rakkuloita, halkeamia tai epätasaista väriä |
Nämä testit eivät ole valinnaisia papereita. Kun toimittaja voi jakaa todellisia testiraportteja, he osoittavat, että prosessi on vakaa. Kun he eivät voi, letku on musta laatikko: ostaja saa tietää, mitä sisällä on, vasta sitten, kun letku on käytössä. Käytännön yleiskatsauksen siitä, kuinka nämä testitulokset muuttuvat päivittäiseksi suoritukseksi, katso oppaamme PVC layflat letkujen käyttö, vertailut ja huolto .
Mitä valmistusprosessi tarkoittaa ostajille
Valmistusprosessi on myös ostokriteeri. Kahdella letkulla voi olla sama painettu työpaine ja hyvin erilainen käyttöikä, koska toinen prosessi on ohjattu ja toinen ei. Kun arvioit toimittajaa, keskity muuttujiin, joita prosessi ohjaa:
- Yhdistelmäohjaus. Sisäinen yhdistely antaa sinulle jäljitettävyyden ja mahdollisuuden säätää koostumusta OEM- ja ODM-projekteihin. Valmistaja, joka ostaa valmiita yhdisteitä, ei voi vastata yksityiskohtaisiin materiaalikysymyksiin.
- Vahvistuksen johdonmukaisuus. Pyydä todellista pursotestiraporttia esitteen arvon sijaan. Langan tiheys ja kireys ratkaisevat, onko nimellispaine todellinen.
- Todisteet kerrosten tarttumisesta. Delaminaatio on yleisin kenttävika litteissä letkuissa. Kuorinta- tai tarttumistestin tulos kertoo, ovatko kerrokset todella kiinni.
- Kytkimen laatu. Useimmat vuotoilmoitukset alkavat kiinnityksestä. Tarkista ennen toimitusta, onko kootut letkut tiiviit.
- Tehdasomistus. Suora valmistaja voi vastata prosessikysymyksiin ja tehdä muutoksia paljon nopeammin kuin tuontitavaroita uudelleen etiketöivä kauppayhtiö.
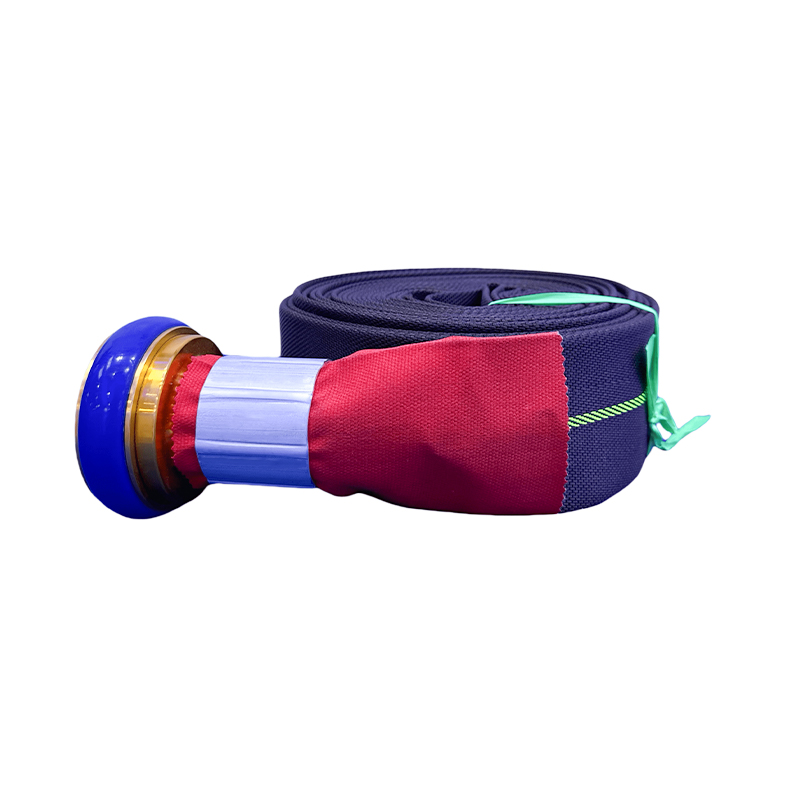
Vakiokastelussa ja yleisessä vedensiirrossa hyvin valmistettu litteä PVC-letku on edelleen kustannustehokkain vaihtoehto. Jos hankit luotettavan letkun yleiseen käyttöön, oikein rakennettu PVC-vuorattu layflat letku kestää vuosien palvelun murto-osalla erikoismateriaalien hinnasta.
 Tukkumyynti kangasletku palonsammutukseen/maatalouden kasteluun Taizhou Jun'an Fire Technology Co., Ltd. on kiinalainen kangasletkujen tukkutoimittaja, viejä, kangasletkuamme käytetään pääasiassa palontorjuntaan... Näytä tuote →
| Parametri | PVC litteä letku | TPU litteä letku |
|---|---|---|
| Pohjamateriaali | PVC-hartsi pehmittimien ja stabilointiaineiden kanssa | Termoplastinen polyuretaani |
| Ekstruusiolämpötila | Noin 160 - 180 °C | Noin 180 - 220 °C |
| Matalissa lämpötiloissa joustavuus | Kohtalainen | Parempi |
| Kulutuskestävyys | Hyvä | Korkea |
| Tyypillisiä sovelluksia | Kastelu, yleinen vedensiirto, paloletkut | Kaivostoiminta, teollinen siirto, korkean kulumisen huolto |
Kun sovellukseen liittyy teräviä kiviä, jatkuvaa vetämistä tai kylmää säätä, a TPU-vuorattu layflat letku on yleensä korkeampien kustannusten arvoinen. Vahvistus- ja liimausvaiheet noudattavat samaa logiikkaa molemmissa materiaaleissa; vain yhdiste ja käsittelyikkuna muuttuvat.
 Tukkumyynti TPU Layflat -letku - raskaaseen käyttöön, kevyt, kestävä vesiletku Irrille Taizhou Jun an Fire Technology Co., Ltd on tukkumyynti TPU Layflat -letku - raskas, kevyt, kestävä vesiletku kastelutarvikkeille... Näytä tuote →
Oikean halkaisijan valinta on yhtä tärkeää kuin materiaali. Ylisuuri letku on tarpeettoman raskas ja kallis, kun taas alimitoitettu aiheuttaa liiallista painehäviötä. Käytä meidän PVC layflat letkun mitoitusopas sovittaaksesi porauksen virtausnopeuteen ja pumpun tehoon.
Katso lopuksi sovellusta ylläpidon näkökulmasta. Letku, joka on helppo tarkastaa, varastoida tasaisesti ja liittää uudelleen kaudesta toiseen, alentaa kokonaiskäyttökustannuksia. Tämä on tärkein syy layflat-letkuja käytetään laajalti maatalouden kastelussa ja tilapäisessä vedensiirrossa: sama valmistusprosessi, joka tekee niistä vahvoja paineen alaisena, tekee niistä myös kompakteja, kun niitä ei käytetä. Letkun rakenteen ymmärtäminen antaa käytännön perustan tavarantoimittajien vertailuun, testiraporttien arvioimiseen ja sellaisten vikojen välttämiseen, jotka ilmenevät vasta, kun letku on kentällä.